sábado, 10 de setembro de 2022


Fresagem úmida vs. Moagem a Seco na Indústria Farmacêutica

gettyimages-1253545551-170667a (1)

A moagem é usada em vários setores diferentes e pode ser dividida em dois tipos: moagem úmida e moagem a seco.

Quando se trata da fabricação de produtos farmacêuticos , o tamanho das partículas dos ingredientes é fundamental para o desempenho e a eficácia de um medicamento, de modo que os riscos são muito maiores do que na moagem de alimentos ou outros bens de consumo. Escolher entre moagem úmida e moagem a seco para um ingrediente farmacêutico ativo específico (API) requer uma consideração cuidadosa e um profundo conhecimento de ambos os métodos de redução do tamanho de partícula.

Moagem para Redução do Tamanho de Partículas na Fabricação Farmacêutica

A moagem é, simplesmente, aplicar energia através de forças mecânicas para quebrar as partículas em tamanhos menores. Isso pode ser feito usando mídia de moagem, telas, pinos, seixos ou varetas; o processo também pode ser descrito como moagem, granulação, redução de tamanho, cominuição ou pulverização.

A moagem é uma abordagem de cima para baixo que quebra partículas maiores em menores, em comparação com um método como a precipitação, que é um método de baixo para cima que constrói moléculas a partir de um estado dissolvido.

À medida que as partículas são forçadas através do moinho, elas são rasgadas ou esmagadas, reduzindo assim seu tamanho. A moagem é usada para vários propósitos diferentes em diferentes indústrias, mas na indústria farmacêutica, esse tipo de redução mecânica de tamanho é usado para controlar o tamanho de APIs, reagentes e excipientes para otimizar a entrega e o desempenho de um medicamento.

APIs são comumente isolados via cristalização , então os sólidos são filtrados e secos. Às vezes, os cristais isolados são adequados para uso em uma droga como está, mas quando a distribuição de tamanho de partícula (PSD) não é ideal, é necessário processamento adicional, o que geralmente significa que o material deve ser moído.

Seja úmido ou seco, a moagem aumenta a área de superfície de um sólido, o que aumenta sua taxa de dissolução e, por sua vez, sua biodisponibilidade. Ele garante que as formulações sejam consistentes de um lote para o outro e pode melhorar a capacidade de um API de misturar com excipientes. A moagem é uma das técnicas mais comuns usadas para tratar a baixa solubilidade em um novo composto de droga, não apenas porque é eficaz, mas também porque é barata em comparação com outros métodos.

As partículas pequenas são particularmente desejáveis ​​em formulações para uso respiratório, transdérmico e parenteral . À medida que a tecnologia de moagem avança, os fabricantes são capazes de produzir micropartículas e nanopartículas de forma fácil, eficiente e acessível. Nanossuspensões , por exemplo, estão sendo investigadas para liberação de órgãos e células no tratamento de várias doenças e condições, incluindo malária, HIV/AIDS e outras doenças infecciosas. Dito isto, mesmo formulações orais líquidas e sólidas geralmente exigem um API para passar pelo processo de moagem.

Existem, no entanto, algumas situações em que a moagem não é uma técnica adequada de redução de tamanho de partícula. Se a moagem produz uma grande quantidade de finos ou partículas menores do que o desejado, a moagem não é ideal, pois pode criar obstáculos no processamento; por exemplo, se a moagem úmida for usada, os finos podem passar pelo filtro e resultar em um rendimento menor.

Moagem úmida versus moagem a seco: qual é a diferença?

Quando o tamanho de partícula de uma API é alterado, suas propriedades mudam. Ao escolher entre moagem úmida ou seca, é importante levar em consideração quaisquer possíveis mudanças na segurança e eficácia terapêutica, bem como as propriedades físicas e químicas de um API. A escolha entre moagem a seco versus moagem úmida é tipicamente feita durante as fases iniciais do desenvolvimento do medicamento, uma vez que as propriedades do API são definidas e os excipientes são escolhidos.

Moagem Úmida Farmacêutica

A moagem úmida envolve a suspensão de um sólido em um líquido; às vezes também é chamado de moagem de polpa. À medida que a pasta é circulada através de um moinho úmido, o tamanho das partículas é reduzido; a pasta continua a recircular até que o tamanho de partícula desejado seja alcançado. De um modo geral, a moagem úmida é preferida à moagem a seco e tem várias vantagens distintas.

Vantagens dos produtos farmacêuticos de moagem úmida

Primeiro, a moagem úmida pode ser usada com isolamento terminal para remover impurezas por meio de decantação ou filtração. O resultado é um processo de fabricação mais simplificado que reduz o tempo necessário para produzir um medicamento. Além disso, a moagem úmida oferece mais flexibilidade na forma como o processo de cristalização é realizado, e os mesmos solventes usados ​​como líquidos para formar a pasta na moagem úmida podem ser usados ​​a jusante para o processamento da formulação.

A moagem úmida também é ideal quando um API ou excipiente é sensível ao calor e não pode ser submetido a temperaturas mais altas. Seja úmida ou seca, a moagem cria calor, mas na moagem úmida, o líquido funciona para dissipar rapidamente esse calor, de modo que as temperaturas de operação não são tão altas. Isso protege a API de ser comprometida por altas temperaturas.

A moagem úmida também evita algumas das desvantagens da moagem a seco; ou seja, evita alterações indesejadas nas propriedades físicas e químicas do API, como alterações no fluxo, estabilidade, dissolução e solubilidade . A moagem úmida produz um produto mais consistente, com maior homogeneidade de um lote para outro. A moagem a seco, por outro lado, pode ter um impacto negativo nas propriedades físicas de um API, criando defeitos de superfície e material amorfo  .

Como um sistema fechado, há pouca ou nenhuma perda de rendimento com moagem úmida, enquanto algumas técnicas de moagem a seco podem ter perdas significativas de rendimento. Esse sistema fechado também protege o produto de contaminantes externos e protege os operadores da exposição a APIs potentes , o que é uma séria preocupação de segurança na fabricação de produtos farmacêuticos.

Tipos de moagem úmida

Existem alguns tipos diferentes de máquinas que podem ser usadas no processo de moagem úmida:

• Moinhos de rotor-estator dentado – Esses moinhos possuem um rotor, ou eixo giratório, e um estator concêntrico fixo; à medida que a pasta passa, o tamanho das partículas é reduzido por colisões e alto cisalhamento.

• Moinhos colóides – Os moinhos colóides são uma forma de moinhos rotor-estator que envolvem um rotor cônico que gira dentro de um estator cônico. Alterar o intervalo e a taxa de rotação altera o tamanho da partícula criada.

• Moinhos de mídia – Também conhecidos como moinhos de pérolas ou grânulos, os moinhos de mídia possuem uma câmara de moagem, eixo e câmara de recirculação. Dentro da câmara está o meio de fresagem esférico; à medida que o eixo gira, o meio de fresamento se move e cria altas forças de cisalhamento. As partículas são moídas por meio de colisões partícula-partícula, partícula-meio e partícula-parede. Este método pode ser usado para criar nanopartículas.

Moagem a Seco Farmacêutica

A moagem a seco envolve a colocação de sólidos em um funil de alimentação; a tremonha de alimentação fornece então um fluxo constante através de um dispositivo de alimentação e, em seguida, da unidade de moagem. Os mecanismos de moagem podem variar, mas as partículas são reduzidas em tamanho colidindo com outras partículas (partícula-partícula) ou colidindo com meios de moagem ou paredes. Concluída a moagem a seco, as partículas saem da câmara de moagem e são encaminhadas para a coleta do produto ou para um classificador, que pode retornar partículas maiores para a tremonha de alimentação para passar pela moagem uma segunda vez. (Apesar disso, a moagem a seco ainda é considerada um processo de passagem única, pois não é um circuito fechado como a moagem úmida.)

Vantagens da moagem a seco

Como mencionado acima, quando os APIs são cristalizados, às vezes eles são adequados para formulação no estado em que se encontram, enquanto outras vezes as partículas são maiores do que o desejado e devem ser submetidas à redução do tamanho das partículas. Há também um terceiro cenário: um fabricante farmacêutico pode aumentar deliberadamente partículas maiores do que o PSD alvo em um esforço para reduzir o tempo de filtração necessário durante o isolamento. Nesses casos, a moagem úmida pode reduzir a pureza do API e a moagem a seco é usada.

De um modo geral, a moagem úmida é preferível à moagem a seco na maioria dos cenários, mas isso nem sempre é o caso. Às vezes, um solvente de processamento é incompatível com certos tipos de equipamentos de moagem úmida e tem o potencial de causar corrosão ou outros danos. A moagem a seco pode ter uma vantagem de processo para certos isolamentos, como a remoção ou rejeição de impurezas resultantes da cristalização seletiva e da rápida remoção de licores.

Outras vantagens da moagem a seco incluem o menor espaço necessário para o equipamento de moagem a seco , custos mais baixos (embora isso possa ser compensado pelo custo das perdas de material) e escalabilidade mais fácil ao passar do desenvolvimento para a produção.

Tipos de moagem a seco

Quando a moagem a seco é usada na fabricação de medicamentos, normalmente envolve um dos seguintes equipamentos:

• Moinhos de martelos – Estas máquinas alimentam os sólidos através de uma série de martelos giratórios que reduzem o tamanho das partículas esmagando-as.

• Moinhos de pinos – Os moinhos de pinos operam de maneira semelhante aos moinhos de martelos, mas trabalham em velocidades mais rápidas e têm menos espaço entre os pinos rotativos e estacionários.

• Moinhos a jato – Os moinhos a jato micronizam as partículas usando fluxos de gás de alta velocidade para criar colisões partícula a partícula.

Saiba mais sobre o desenvolvimento, formulação e fabricação de medicamentos com a Ascendia

Na Ascendia, temos capacidades de moagem a seco e a úmido para produtos farmacêuticos e nos especializamos em trabalhar com formulações difíceis, medicamentos pouco solúveis, medicamentos de baixa biodisponibilidade e nano formulações.

Com um número cada vez maior de medicamentos pouco solúveis em água chegando ao pipeline de descoberta de medicamentos, a parceria com uma organização de desenvolvimento e fabricação de contrato (CDMO) que tem experiência no trabalho com esses materiais é mais importante do que nunca.


Entendendo a importância do comprimento do punção do tablet e da profundidade do copo

Por Dale Natoli

comprimidos

A fabricação de comprimidos com dureza, peso e espessura uniformes exige que os punções da prensa de comprimidos tenham um comprimento consistente. Neste capítulo, descrevemos o que é o comprimento do punção, como medi-lo corretamente e como o desgaste afeta o comprimento e a consistência da pastilha. Também abordamos a importância de especificar as tolerâncias de profundidade do copo. Se não for entendido corretamente, os defeitos do tablet podem ser atribuídos à fonte errada. Assim, é importante estabelecer um programa de inspeção e manutenção do punção que verifique se todos os comprimentos de punção e copos estão dentro das tolerâncias dimensionais.

COMPRIMENTO DE TRABALHO

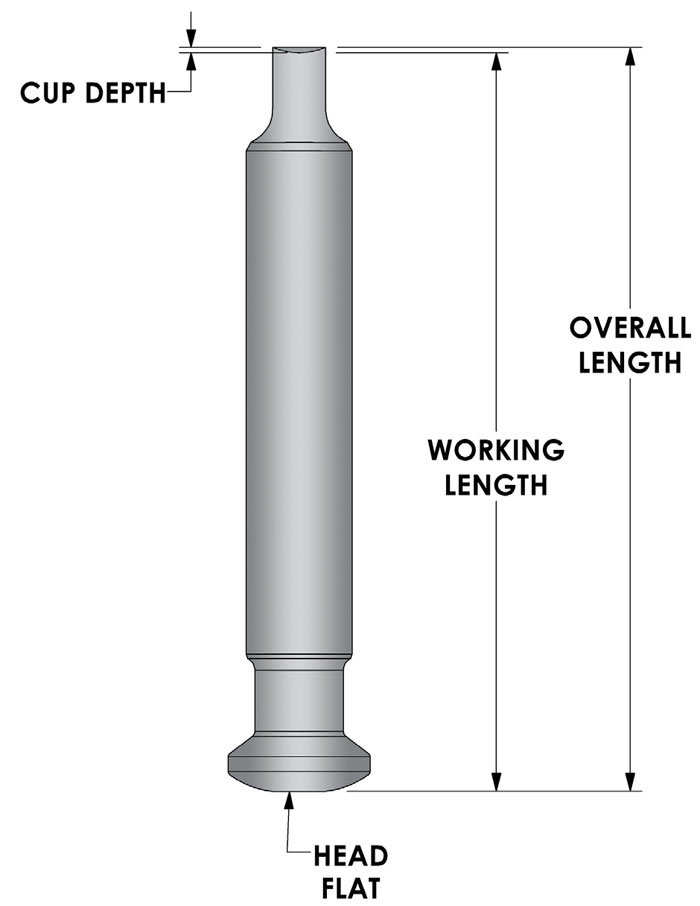
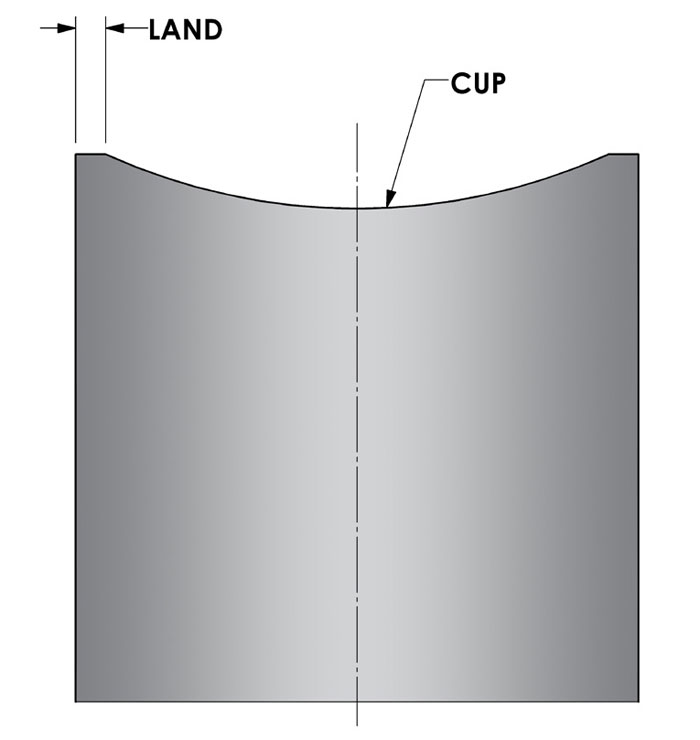
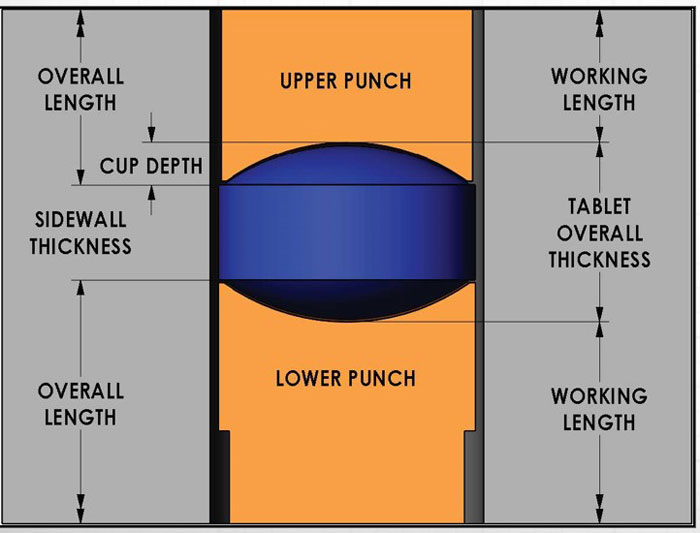
Os punções são projetados e fabricados em comprimentos consistentes. O comprimento de trabalho de um punção é medido como a distância da cabeça plana até a área mensurável mais baixa do copo do punção. A Figura 1 ilustra a profundidade do copo e o comprimento total, que é a distância da cabeça plana até a ponta do punção. A ponta do punção compreende o copo e a base (Figura 2).

O comprimento de trabalho dos punções é projetado para uma faixa padrão de 0,002 polegada (0,051 mm). Isso significa que, dentro de um conjunto de punções, a diferença entre os comprimentos de trabalho do punção mais longo e do mais curto não é superior a 0,002 polegada (0,051 mm). Inspecione periodicamente os punções para garantir que os comprimentos de trabalho não excedam essa tolerância (ou a faixa especificada pela sua empresa). Ao confirmar o comprimento de trabalho uniforme, é importante inspecionar os punções superiores independentemente dos inferiores.

Figura 1. Profundidade do copo, comprimento de trabalho, comprimento total e cabeça plana de um perfurador de prensa de comprimidos.

A medição correta também é importante. Não calcule o comprimento de trabalho subtraindo a profundidade do copo do comprimento total, pois isso pode mostrar incorretamente que algumas ferramentas estão fora de especificação. As tolerâncias do comprimento total e da profundidade do copo são maiores que as do comprimento de trabalho. O comprimento de trabalho dos punções deve ser medido para desvio de punção para punção, em vez de um número calculado. Ao medir, use um indicador digital montado em um poste de aço fixado em uma base de granito. Esse equipamento básico de medição custa menos de US$ 500, mas fornece precisão semelhante a sistemas elaborados com preço superior a US$ 50.000.

Figura 2

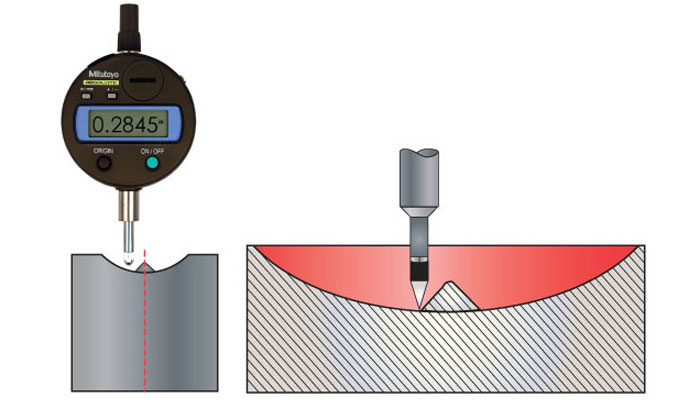
Qualquer que seja o equipamento que você use, é mais complicado medir o comprimento de trabalho de punções com relevo ou bissecção na área mais baixa do copo de punção. Nesses casos, meça a partir da área acessível mais profunda do copo com a ponta do indicador (Figura 3). Depois de identificar a área mais baixa do copo, certifique-se de medir consistentemente a partir daí ao verificar todo o conjunto.

Os fabricantes de ferramentas mais respeitáveis ​​podem fornecer um relatório de correspondência de comprimento de trabalho quando entregam um novo conjunto de punções. O relatório de correspondência emparelha cada punção superior com uma punção inferior, do mais longo ao mais curto, numerando-os de acordo. Conjuntos de punção correspondentes criam a melhor consistência possível na dureza e espessura do comprimido, e um relatório correspondente oferece orientação útil durante a configuração da impressora.

Figura 3. Meça o comprimento de trabalho a partir da área mais profunda do copo acessível com a ponta do indicador digital.

O comprimento do punção inferior é mais crítico do que o do punção superior. Isso porque o comprimento do punção inferior determina em grande parte a consistência com que o produto (granulação) é preenchido e dosado na matriz. (As características de fluxo do produto e a menor ligação do punção também influenciam fortemente a uniformidade do enchimento da matriz.) Desvios na quantidade de produto permitida na matriz afetam a dureza e o peso do comprimido.

PROFUNDIDADE DO COPO

A distância da borda da ponta do punção até o ponto teórico mais baixo do copo mede a profundidade do copo. Algumas configurações de copos têm profundidade variável, como as usadas para fabricar mesas com bordas recortadas. O copo determina a configuração e a aparência das faces do tablet. A parede lateral do comprimido é a área entre as duas faces do comprimido criadas pela matriz (Figura 4). Também é referido como o portão do tablet da banda do tablet. Embora a parede lateral geralmente não seja inspecionada ou medida, é importante para a aparência e fabricação do comprimido. Idealmente, a largura da parede lateral será proporcional à espessura total do comprimido. Isso é importante porque um comprimido com uma parede lateral excessivamente espessa parece ser mais espesso no geral, criando a percepção de que o comprimido será difícil de engolir.

A largura da parede lateral depende da dureza, peso e espessura do comprimido em relação à profundidade do copo. À medida que a ponta do punção se desgasta, a profundidade do copo diminui e a espessura da parede lateral aumenta. Assim, ao comparar dois comprimidos - feitos de um perfurador de copo raso e um de copo fundo - o perfurador de copo raso tem uma parede lateral mais espessa. No entanto, o comprimido de copo raso é mensuravelmente mais fino em geral do que o comprimido de copo profundo. Sua parede lateral mais larga torna não apenas esteticamente desagradável, mas difícil de fabricar.

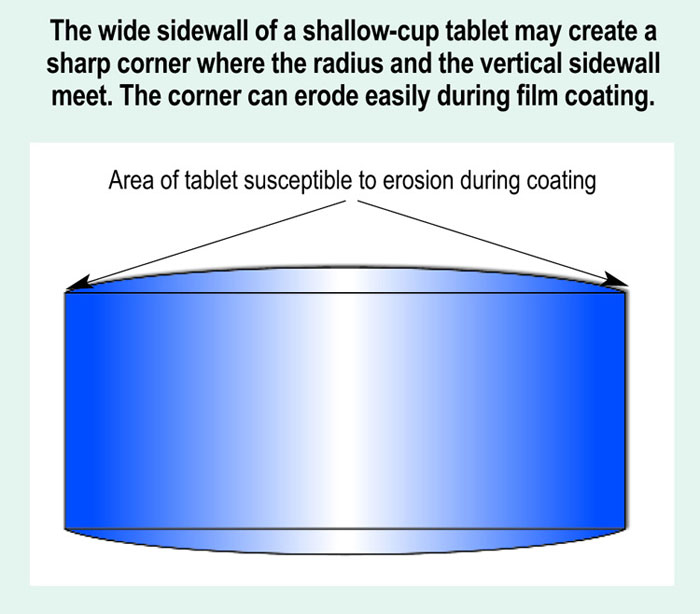
Figura 4. A área entre as duas faces do tablet é chamada de parede lateral do tablet.

A parede lateral larga de um comprimido de copo raso também pode causar dificuldades durante a moldagem do filme porque o comprimido pode erodir no canto afiado onde o raio do copo raso e a parede lateral vertical se encontram, aumentando a profundidade do copo, reduzindo a espessura da parede lateral, resolvendo o problema e criando uma aparência mais equilibrada.

A maioria dos punções para prensas de comprimidos tem uma tolerância de profundidade do copo de ±0,003 polegada (0,076 mm), que é publicada no Manual de Especificação de Comprimidos. Essa tolerância é amplamente aceita pela indústria de compressão de comprimidos e é usada por fabricantes de ferramentas em todo o mundo. Mas, embora a tolerância publicada seja adequada para a maioria das aplicações, pode ser muito liberal se fabricar tablets de tamanho pequeno ou muito conservadora se fabricar tablets de tamanho grande.

Figura 5

Para entender esse ponto, considere um tablet de pequeno diâmetro, face plana e borda chanfrada. Vamos supor que este comprimido seja um medicamento da Classe II que requer uma profundidade de xícara de aproximadamente 0,010 polegada (0,254 mm). Se você aderir à tolerância de profundidade do copo publicada, a profundidade do copo pode variar de 0,007 a 0,013 polegada (0,178 a 0,333 mm). Isso significa que você pode criar um desvio total igual a 60% da profundidade de xícara desejada.

Agora considere um comprimido maior de cápsula modificada (como um suplemento nutricional). Para este tablet, digamos que a parte mais profunda do copo possa ter 0,060 polegada (1,524 mm). Seguindo o padrão publicado, a faixa aceitável seria de 0,057 a 0,063 polegadas (1,448 a 1,600 mm). Como o copo é mais profundo do que o usado para fazer o comprimido pequeno, o intervalo percentual do desvio é substancialmente menor: 10%. Essa é uma diferença considerável, cuja importância é ampliada pelo fato de que este comprimido de pequeno diâmetro é um produto farmacêutico da Classe II.

Para eliminar o desvio excessivo da profundidade do copo, considere estabelecer a tolerância como uma porcentagem da profundidade do copo desejada. Por exemplo, especificar um intervalo de tolerância de 20% da profundidade do copo desejado para o primeiro copo (0,010 polegada de profundidade) altera o intervalo de 0,007 a 0,013 polegada (0,1778 a 0,330 mm) para 0,009 a 0,011 polegada (0,229 a 0,279 mm). A inspeção da profundidade do copo é simples e utiliza os mesmos instrumentos básicos de medição usados ​​para inspecionar o comprimento de trabalho: um indicador digital montado em um poste de aço fixado em uma base de granito.

COMPRIMENTO TOTAL

O comprimento total é a dimensão de comprimento de punção menos importante. É a distância da ponta do punção até a cabeça chata. O comprimento total é uma dimensão de referência que compreende duas ou mais dimensões críticas: o comprimento de trabalho e a profundidade do copo. Como o comprimento de trabalho e a profundidade do copo são fabricados com uma tolerância específica, não há necessidade de atribuir uma tolerância ao comprimento total. Se o comprimento de trabalho e a profundidade do copo estiverem dentro da faixa aceitável, o comprimento total será consistente e a inspeção será desnecessária. Observação: o comprimento total do punção inferior é crítico ao definir a altura do perfurador para a retirada uniforme do comprimido. É importante porque minimiza o potencial de danos ao tablet.

Se os procedimentos operacionais padrão da sua empresa exigirem a inspeção do comprimento total, use o mesmo equipamento usado para inspecionar o comprimento de trabalho e a profundidade do copo. É claro que uma faixa de tolerância e uma política de aprovação e reprovação também devem ser estabelecidas.

UMA PALAVRA SOBRE O PUNCH WEAR

Com o uso normal, os punções apresentam maior desgaste em suas pontas, o que reduz a profundidade do copo. O desgaste da ponta também reduz o comprimento total do punção, embora não afete o comprimento crítico de trabalho. O desgaste do cabeçote (não tão comum quanto o desgaste da ponta do punção) reduz ainda mais o comprimento total e o comprimento de trabalho. O desgaste do cabeçote não afeta a profundidade do copo.

A manutenção normal da face, ponta e cabeça do copo também afeta o comprimento do punção. Polir o rosto usando abrasivos finos, bobs de feltro duro ou escovas duras pode alterar comprimentos críticos. Da mesma forma, o copo de punção acabará por aprofundar e possivelmente alterar o comprimento crítico de trabalho se prumos de feltro duro e/ou escovas duras forem usadas com compostos abrasivos para remover o produto aderido à face ou descoloração ou poços da superfície. Este é tipicamente o resultado da compressão de produtos abrasivos.

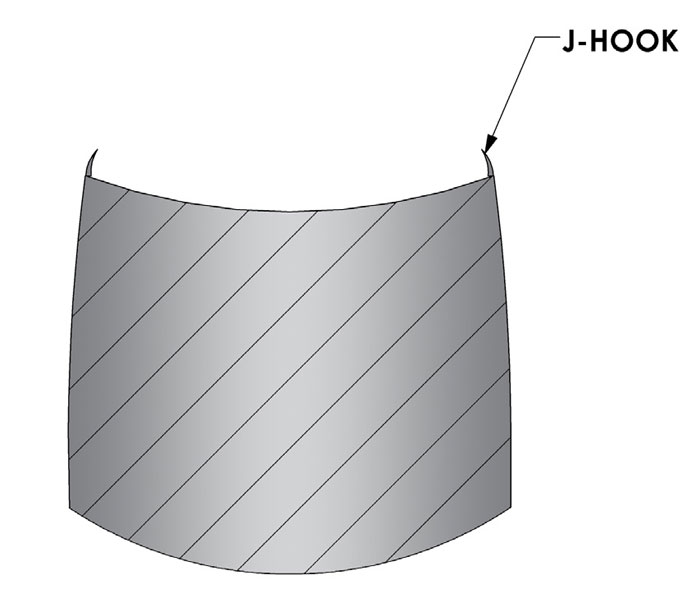
O desgaste também pode ocorrer na base (Figura 2), que é a área plana e estreita localizada no perímetro da ponta do punção. A terra está sujeita a abrasão durante a compressão e é comumente a primeira área do punção a se desgastar. Quando a terra se desgasta, a borda da ponta fica fina, até mesmo afiada, às vezes causando J-hooking (Figura 6). Os ganchos em J normalmente ocorrem na ponta do punção superior e são uma causa comum de cobertura e laminação de comprimidos. Polir o punção usando uma roda de algodão macio e um composto de polimento removerá um gancho em J e restaurará a terra. Enquanto o polimento e a restauração do terreno prolongam a vida útil de seus punções, isso eventualmente reduz a profundidade do copo e o comprimento total.

Figura 6. Quando a ponta do punção se desgasta, fica muito fina e pode formar um gancho em J.

CONCLUSÃO

O comprimento uniforme da ferramenta é fundamental para manter a consistência do comprimido e operações de prensagem suaves. A dimensão do punção mais importante relacionada à qualidade do comprimido é o comprimento de trabalho, seguido pela profundidade do copo e, em seguida, o comprimento total. Para alcançar o mais alto nível de uniformidade de tablet, os fabricantes de ferramentas de compressão de tablet mais respeitáveis ​​fornecem um relatório de correspondência de comprimento de trabalho. A configuração da prensa de comprimidos na sequência do relatório de correspondência do fornecedor fornece o melhor cenário para consistência de comprimidos.

quinta-feira, 8 de setembro de 2022


StarLac – grades de lactose coprocessadas da MEGGLE para compressão direta

Informações gerais

A fabricação de comprimidos de compressão direta (DC) é uma escolha popular porque fornece o processo menos complexo e mais econômico para produzir comprimidos em comparação com outras abordagens de fabricação de comprimidos. Os fabricantes podem misturar APIs com excipientes e comprimir, tornando as formas de dosagem simples de produzir [1, 2].

A tecnologia DC e o uso de modernos equipamentos de compressão exigem que excipientes e APIs formem uma mistura compactável com excelente fluidez e baixa tendência à segregação de partículas [3].

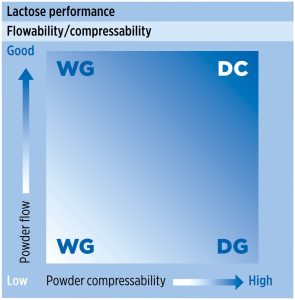
Na indústria farmacêutica, a lactose é um dos excipientes mais utilizados; no entanto, como muitos outros excipientes, a lactose pode não ser adequada para compressão direta sem modificação devido ao fluxo insuficiente de pó e/ou propriedades de compactação (figura 1) .

Descrição do produto

Alfa-lactose monohidratada e amido de milho (amido de milho) são excipientes funcionais usados ​​em formas farmacêuticas sólidas orais. Ambos são derivados naturalmente e bem estabelecidos na indústria farmacêutica. A lactose é frequentemente usada como diluente ou aglutinante de compressão direta. O amido pode ser usado como aglutinante para aplicações úmidas ou secas, desintegrante e diluente. Em um esforço para estabelecer um desempenho funcional sinérgico, como compactabilidade aprimorada e desintegração mais rápida do comprimido, a lactose e o amido foram secos por pulverização para formar um sistema monoparticulado. StarLac®compreende 85% de alfa-lactose monohidratada e 15% de amido de milho nativo. StarLac® fornece características de compactação e insensibilidade ao lubrificante desejadas para compressão direta e propriedades de hidratação desejadas para liberação rápida de API. Além disso, a fluidez do StarLac® é superior em comparação com uma mistura física dos componentes individuais em proporção equivalente.

StarLac - Figura 1_Requisitos de compressibilidade e fluidez da mistura de pó para várias tecnologias de compressão_DC é compressão direta, WG é granulação úmida, DG é granulação seca
StarLac – Figura 1_Requisitos de capacidade de compressão e fluidez da mistura de pó para várias tecnologias de compressão_DC é compressão direta, WG é granulação úmida, DG é granulação seca


Distribuição de tamanho de partícula (PSD)

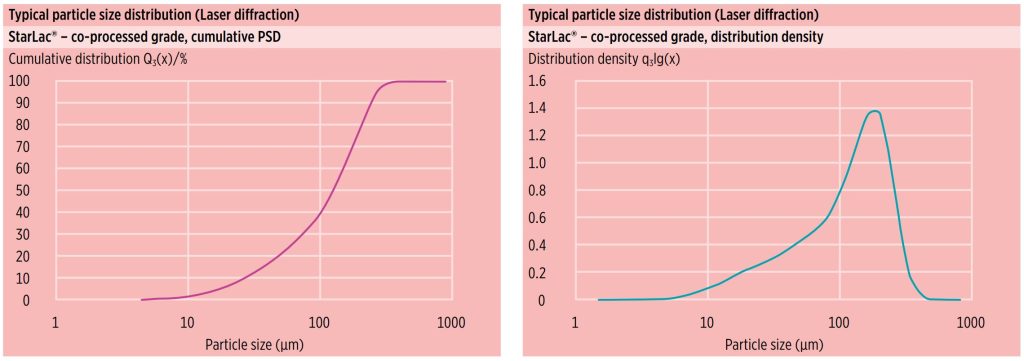
A Figura 2 mostra os dados típicos de distribuição de tamanhos de partículas de difração de laser para StarLac®. StarLac® possui um PSD estreito que suporta a preparação homogênea da mistura de pó, essencial para obter uma boa qualidade do comprimido.

A Figura 3 mostra a faixa de PSD especificada e os valores médios típicos por peneiramento de jato de ar. Esses parâmetros são constantemente monitorados por meio de testes de controle em processo (IPC) e fazem parte da especificação de distribuição de tamanho de partículas StarLac®.

StarLac - Figura 2_PSD cumulativo típico e densidade de distribuição do Meggles StarLac_Analisado pelo analisador de tamanho de partícula Sympatec_Helos e Rodos
StarLac – Figura 2_ PSD cumulativo típico e densidade de distribuição de Meggles StarLac_Analisado pelo analisador de tamanho de partícula Sympatec_Helos e Rodos


Características relacionadas funcionais

Fluxo de pó

Ao avaliar o fluxo de pó usando um aparelho FlowRatex®, StarLac® exibiu fluidez superior em comparação com uma mistura física composta de lactose seca por pulverização e amido de milho. A mistura simples de ingredientes individuais apresentou maior variação de fluxo em relação ao StarLac® (figura 7) . O StarLac® também apresentou menor índice de fluidez ( StarLac® = 2 mm, mistura física = 16 mm), indicando fluidez superior (figura 8) .


Veja a brochura completa sobre “ StarLac®”  aqui

(clique na imagem para fazer o download da brochura)

StarLac - Brochura técnica da Meggle


Benefícios StarLac®

  • Excelente compactabilidade
  • Excelente fluidez
  • Desintegração rápida e independente do comprimido
  • As propriedades de compactação e hidratação não interferem no tipo ou nível de lubrificante hidrofóbico


Fonte: Folheto MEGGLE “ StarLac® ”


Veja o vídeo de visão geral da linha de produtos para inalação de pó seco MEGGLE  aqui:

Leitor de vídeo
00:00
00:52

Empresa :  MEGGLE é um dos principais fabricantes mundiais de lactose de grau farmacêutico e excipientes coprocessados ​​com experiência de mais de 70 anos. Encontramos lactose em tantas áreas da nossa vida – razão suficiente para dar uma olhada mais de perto neste “pó branco” multifuncional.


Técnicas de fusão por fusão para aprimoramento da solubilidade: uma comparação da extrusão por fusão a quente e as tecnologias KinetiSol®

Um candidato bem-sucedido para administração oral de drogas precisa possuir solubilidade e taxa de dissolução adequadas para desencadear sua ação terapêutica. Extensas pesquisas estão sendo realizadas para aumentar a solubilidade de drogas pouco solúveis por meio de várias técnicas envolvendo abordagens poliméricas e não poliméricas. Abordagens não poliméricas como micronização e nanocristais são bem sucedidas em melhorar a aparente solubilidade dos fármacos, mas a sustentação da solubilidade nem sempre é possível. As dispersões sólidas amorfas (ASDs) levam ao aumento da solubilidade, bem como à manutenção da solubilidade com a ajuda de polímeros, melhorando assim a biodisponibilidade. Secagem por pulverização, extrusão de fusão a quente (HME) e KinetiSol ® tecnologias são algumas das técnicas capazes de fabricar ASDs. Cada uma dessas técnicas tem suas próprias vantagens e desvantagens em termos de desafios de processamento e aplicabilidade na preparação de ASDs. As duas últimas tecnologias são semelhantes por serem técnicas de fusão e não solvente para melhorar a solubilidade. Esta revisão compara as técnicas HME e KinetiSol ®  em relação ao mecanismo, projeto do equipamento, formulação e parâmetros de processo envolvidos e escalabilidade.

Baixe a revisão completa em PDF aqui Técnicas de fusão por fusão para aprimoramento de solubilidade: uma comparação entre extrusão a quente e tecnologias KinetiSol®

ou leia aqui

Ajjarapu, S.; Banda, S.; Basim, P.; Dudhipala, N. Técnicas de fusão por fusão para aprimoramento de solubilidade: uma comparação de extrusão por fusão a quente e tecnologias KinetiSol ®  . Sci. Farmácia. 2022, 90, 51. https://doi.org/10.3390/scipharm90030051

terça-feira, 6 de setembro de 2022


O que é pH?

Um vídeo explicativo do Prof. Simon Gaisford – Pharma Drama

Bem-vindo ao Pharma Drama, o canal onde analisamos a ciência da saúde e dos produtos de saúde. Neste pequeno vídeo vou explicar o conceito de pH – e devo dizer que antes de assistir, ajudaria muito se você já assistiu aos vídeos sobre ácidos e bases! Então assista se você ainda não assistiu, então faça uma bebida, relaxe e vamos começar.

Ácidos são moléculas que podem liberar um próton, H+, em água e bases são moléculas que podem aceitar um próton. Os prótons são altamente reativos e interagem com muitas moléculas causando todos os tipos de reações químicas – é por isso que os ácidos são tão destrutivos. Quanto maior a concentração de um ácido dissolvido em água, maior o número de prótons disponíveis para reagir. Da mesma forma, quanto maior a concentração de uma base dissolvida em água, menor o número de prótons (lembre-se que bases fortes geram o íon hidróxido, OH-, em água e isso também é muito reativo!).

Segue-se que podemos caracterizar a acidez ou basicidade de uma solução medindo a concentração de prótons na solução. Quanto maior a concentração de prótons, mais ácida é a solução e, da mesma forma, quanto menor a concentração de prótons, mais básica é a solução. As concentrações, lembro a você, geralmente são expressas em unidades molares (há um vídeo sobre concentrações, você ficará satisfeito em ouvir, se não tiver certeza sobre moles). Assim, podemos medir uma concentração de prótons de, por exemplo, 0,001 molar.

Tudo bem, mas uma concentração de 0,001 molar significa alguma coisa para você? Não, eu pensei que não. Para criar valores mais fáceis de entender, usamos o termo pH para definir a força do ácido. Em geral, pelo menos em química, o termo p é usado para significar logaritmo negativo (pH, pKa, pOH e assim por diante), então neste caso pH significa simplesmente o logaritmo negativo da concentração de prótons. Como temos uma concentração de 0,001 molar, tirando o logaritmo dá -3, então o logaritmo negativo é 3. Em outras palavras, uma concentração de prótons de 0,001 molar corresponde a um valor de pH de 3. Da mesma forma, portanto, um valor de pH de 1 corresponde a uma concentração de prótons de 0,1 molar e assim por diante.

A escala de pH normalmente vai de 1 a 14, sendo 1 o mais ácido e 14 o mais básico, embora seja possível ter valores de pH além desses extremos. Por ser uma escala logarítmica, uma mudança de 1 unidade de pH corresponde a uma mudança de 10 vezes na concentração de prótons. Como a acidez e a basicidade são opostas uma da outra, o ponto médio da escala de pH, pH 7, corresponde a uma posição de neutralidade. Portanto, a água em pH neutro deve ter um valor de pH de 7. Se adicionarmos um ácido, o valor de pH cairá e, como se adicionarmos uma base, o valor de pH aumentará.

Saber o valor de pH de uma solução é muito importante. Por um lado, você não gostaria de colocar a mão em uma solução de pH alto ou baixo, mas também como os ácidos, bases e sais se comportam depende muito do pH e veremos isso em vídeos separados. Mas como o pH é muito importante para quantas moléculas, especialmente moléculas bioquímicas, se comportam, quando você olha para o corpo humano, descobre que o pH em várias regiões é muito específico e muito rigidamente controlado. Por exemplo, o pH no estômago é baixo (geralmente entre 1 e 3) porque seu trabalho é degradar os alimentos que você comeu e também matar qualquer bactéria que possa estar presente, enquanto o pH aumenta ao longo do intestino, chegando perto de 7. no cólon, porque você tem um grande número de bactérias que ajudam a digerir seus alimentos. Da mesma forma, o pH do sangue é mantido em 7,4. Seu corpo mantém esses valores de pH com tampões e, se isso não acontecesse, você estaria em um mundo de problemas! A maioria dos medicamentos que formulamos são, no entanto, ácidos e bases fracos e, portanto, o fato de precisarmos que eles se dissolvam no corpo significa que devemos entender como eles se comportam em função do pH.

Certo, isso é tudo o que precisamos dizer sobre o pH. Significa simplesmente o logaritmo negativo da concentração de prótons e funciona em uma escala de 1 a 14, sendo 1 o mais ácido, 7 o neutro e 14 o mais básico. Espero que você tenha achado isso útil. Se você gostou, clique no botão 'curtir' e considere se inscrever - isso realmente ajuda o canal! Caso contrário, muito obrigado por assistir, e nos vemos novamente em breve