Secagem por spray para compressão direta de produtos farmacêuticos
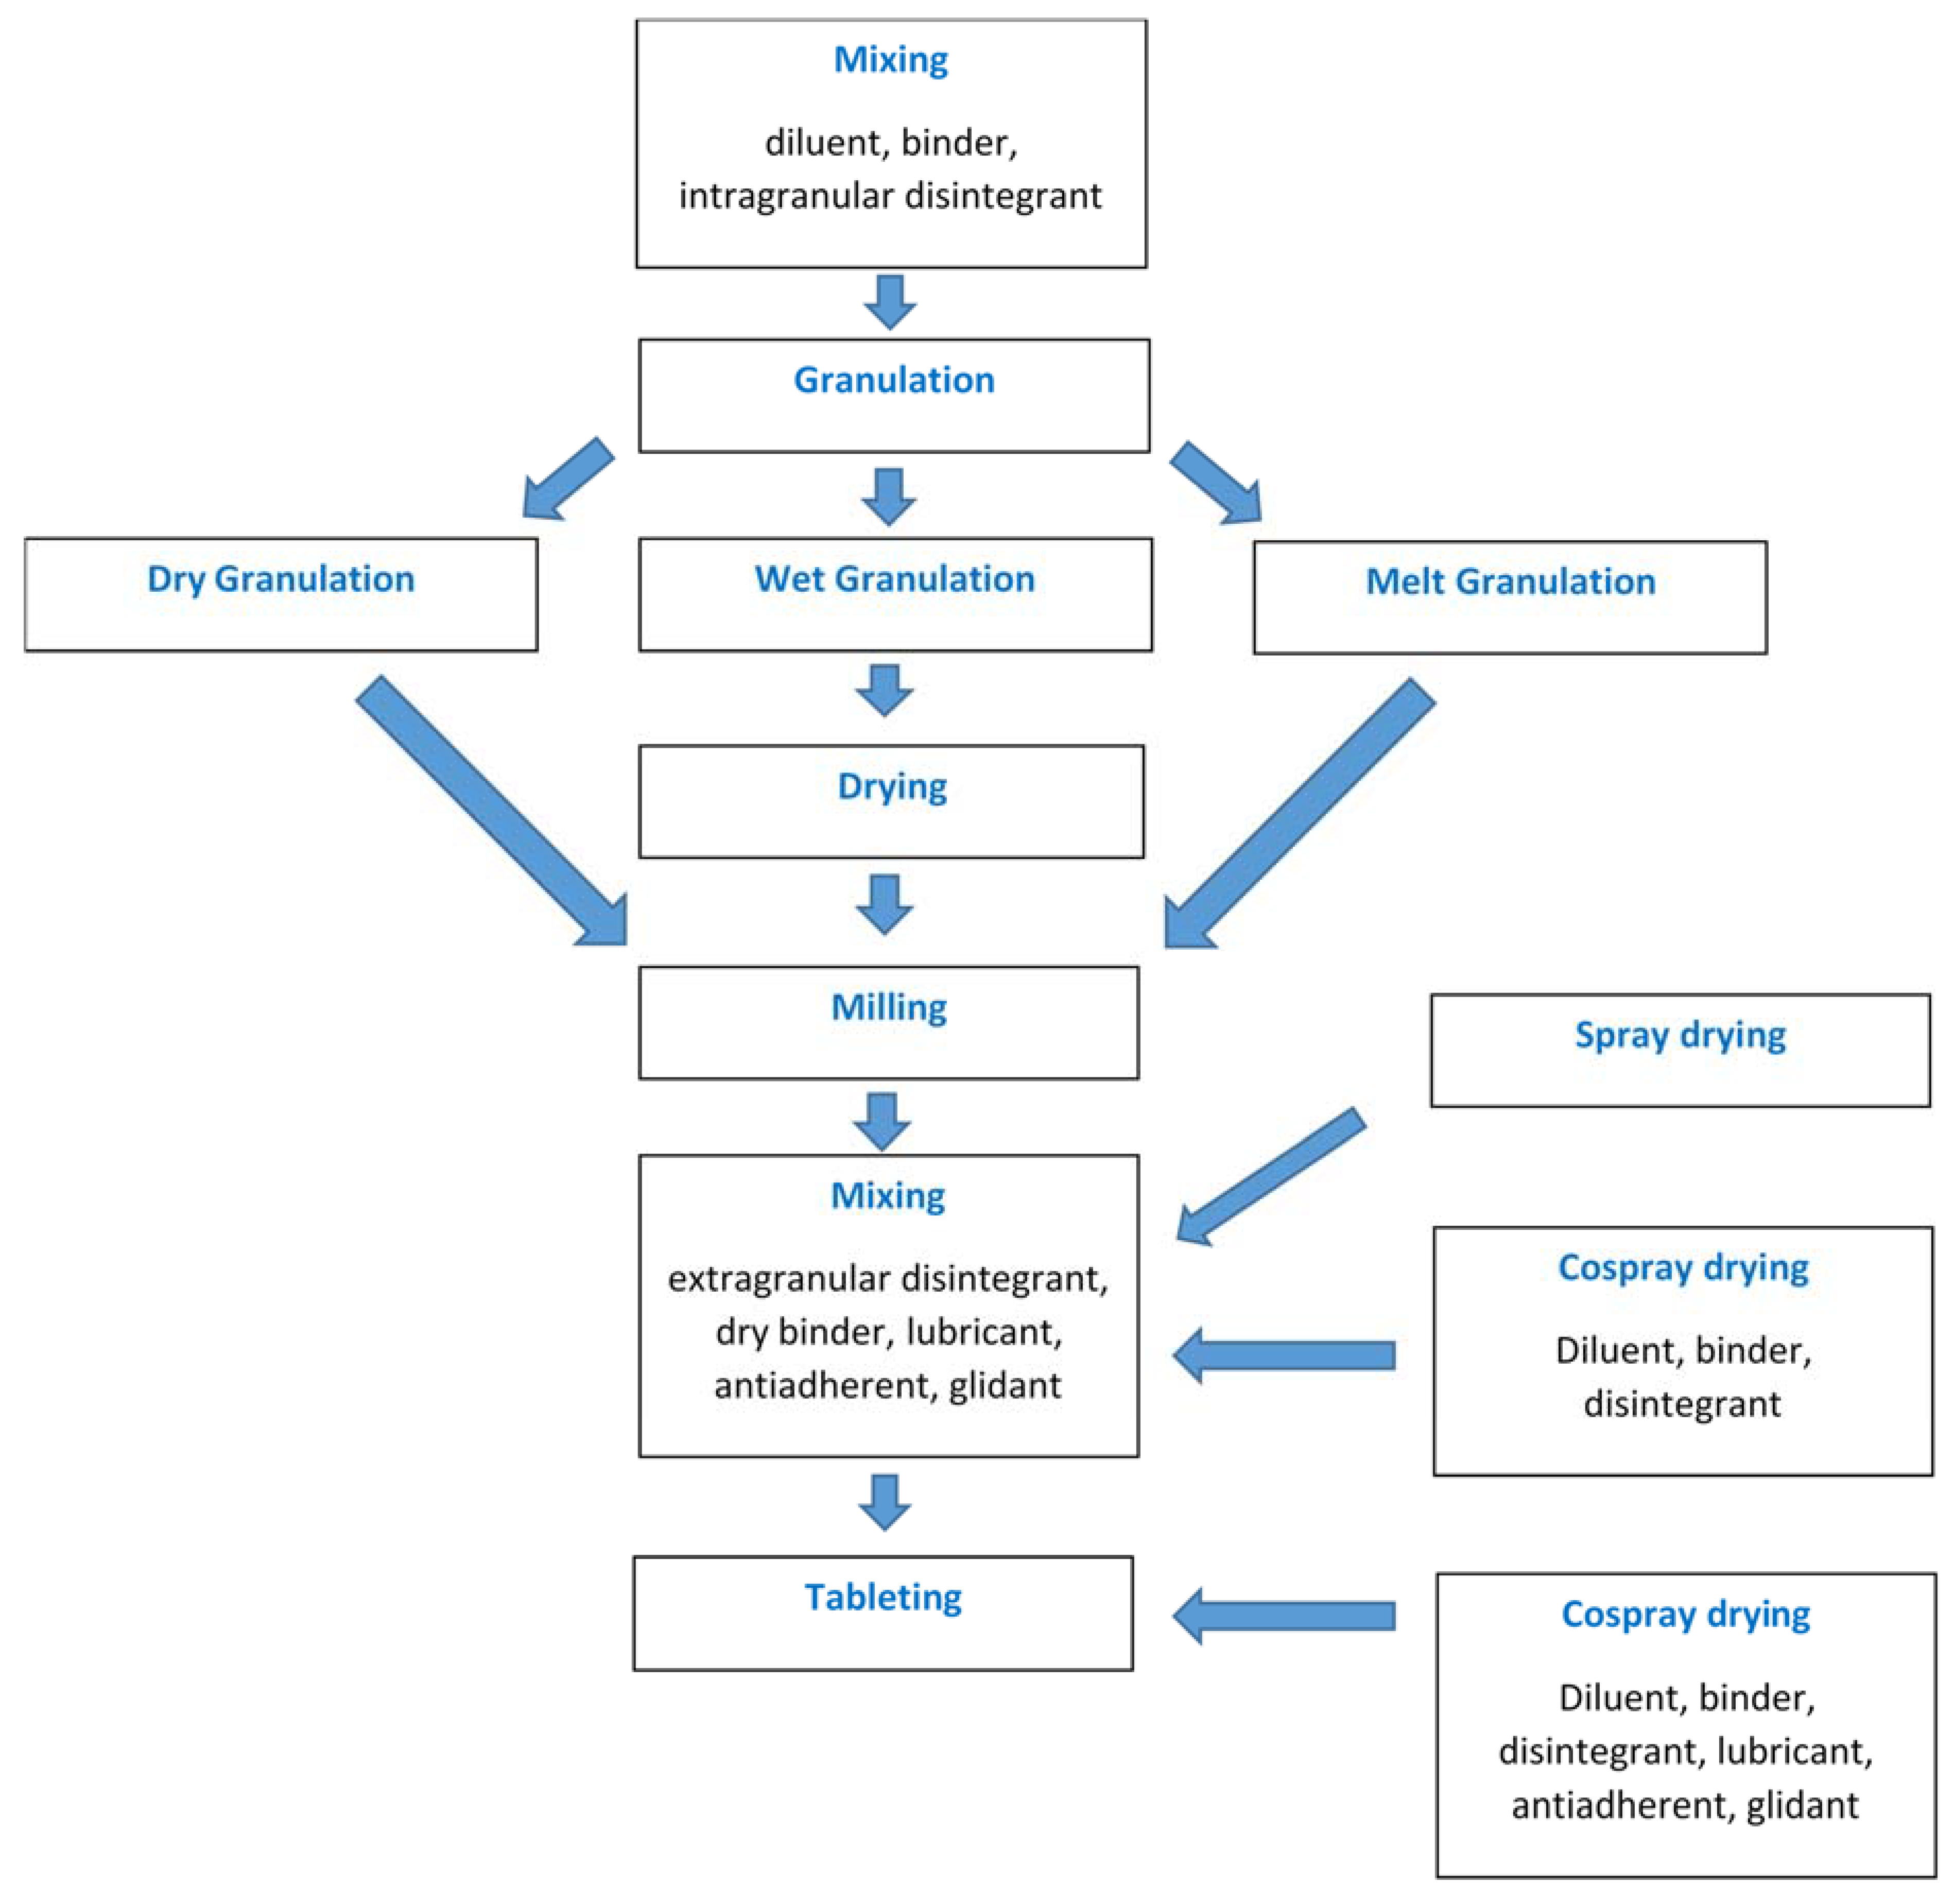
Comprimir por compressão direta (DC) é uma das abordagens de fabricação de medicamentos mais simples e econômicas. No entanto, a maioria dos ingredientes farmacêuticos ativos (APIs) e excipientes não possuem as propriedades de compressão e fluxo necessárias para atender às necessidades de prensas industriais de comprimidos de alta velocidade.
Portanto, a maioria dos APIs de DC e excipientes são modificados por meio de técnicas de engenharia de partículas de processamento / coprocessamento para aumentar suas propriedades. A secagem por pulverização é uma das técnicas mais comumente empregadas para preparar graus DC de APIs e excipientes com vantagens importantes. Esta revisão tem como objetivo apresentar uma visão geral dos DC APIs e excipientes comercialmente comercializados e preparados em investigação, produzidos por secagem por pulverização.
Baixe a publicação completa aqui: Spray Drying for Direct Compression of Pharmaceuticals
ou continue lendo aqui: Al-Zoubi, N .; Gharaibeh, S .; Aljaberi, A .; Nikolakakis, I. Spray Drying for Direct Compression of Pharmaceuticals . Processos 2021 , 9 , 267. https://doi.org/10.3390/pr9020267
Visão geral interessante sobre excipientes nesta publicação do Capítulo 5:
5. Excipientes secos por spray de compressão direta
5.1. Lactose seca em spray
O primeiro excipiente spray-dried comercialmente disponível para compressão direta foi a lactose, introduzida em 1956 [50]. A secagem por spray resultou em um produto final que compreendia 80-90% de partículas cristalinas de α-lactose mono-hidratada aglomeradas em unidades esféricas com a ajuda do material amorfo restante. O componente amorfo foi produzido a partir da lactose dissolvida na pasta de alimentação. A lactose seca por spray geralmente contém 9-12% de β-lactose, predominantemente na matriz amorfa [51]. Os aglomerados secos por pulverização exibiram fluidez e compressibilidade aprimoradas em comparação com o monohidrato de α-lactose 100% amorfo ou cristalino. O excelente fluxo resultou do grande tamanho de partícula e formato esférico dos aglomerados. Por outro lado, a fração amorfa presente contribuiu para a compressibilidade superior em virtude do maior grau de deformação plástica e melhor ligação [52]. Em teoria, a compactação da lactose spray-dried combina a fragmentação e a deformação plástica do monohidrato cristalino e das frações amorfas, respectivamente [50,53]. No entanto, o mecanismo de consolidação da lactose também depende do tamanho de sua partícula. O diâmetro de transição frágil-dúctil da lactose é de 45 µm, mas quando o tamanho da partícula é menor do que isso, a deformação plástica pode ser o principal mecanismo de consolidação da lactose seca por pulverização [51]. o mecanismo de consolidação da lactose também depende do tamanho de sua partícula. O diâmetro de transição frágil-dúctil da lactose é de 45 µm, mas quando o tamanho da partícula é menor do que isso, a deformação plástica pode ser o principal mecanismo de consolidação da lactose seca por pulverização [51]. o mecanismo de consolidação da lactose também depende do tamanho de sua partícula. O diâmetro de transição frágil-dúctil da lactose é de 45 µm, mas quando o tamanho da partícula é menor do que isso, a deformação plástica pode ser o principal mecanismo de consolidação da lactose seca por pulverização [51].
As características de compressão direta da lactose seca por pulverização inicial foram melhoradas ao longo dos anos, otimizando principalmente dois fatores: a porcentagem de conteúdo amorfo e o tamanho da partícula primária de partículas secas por pulverização de mono-hidrato de α-lactose [54,55]. Por exemplo, a otimização do conteúdo amorfo é reivindicada para explicar a melhor compactabilidade do FlowLac® 90 grau em comparação com o FlowLac® 100 seco por pulverização regular [56].
Diferentes graus de lactose seca por pulverização estão disponíveis comercialmente, diferindo no desempenho de comprimidos e na sensibilidade à umidade ambiental durante o armazenamento. Neste contexto, Pharmatose® DCL 14, um grau de lactose seco por pulverização aprimorado produzido a partir de partículas primárias menores de mono-hidrato de α-lactose, foi comparado com o grau de lactose seco por pulverização regular Pharmatose® DCL 11. Ambos os tipos apresentaram fluxo semelhante, mas compactação diferente comportamento. Pharmatose® DCL 14 foi significativamente mais compactável, o que foi atribuído à maior área de superfície total fornecida pelas partículas primárias menores [51]. A compactabilidade de Pharmatose® DCL 14 foi preservada após armazenamento dos comprimidos a 58% ou 33% UR por 21 dias em comparação com os comprimidos iniciais. Curiosamente, a força dos comprimidos Pharmatose® DCL 11 aumentou após a exposição às condições de alta umidade relativa no mesmo período. A recristalização do conteúdo amorfo nos comprimidos e a formação de pontes foram considerados os motivos para o aumento da força do comprimido. Por outro lado, a pré-exposição do pó à umidade antes da compressão reduziu a compactabilidade de ambos os graus, que foi atribuída à conversão do conteúdo amorfo em cristalino antes da compressão [57]. Finalmente, embora não possa ser generalizado, as qualidades regulares de diferentes fabricantes parecem ter qualidades semelhantes. Por exemplo, os graus regulares de secagem por pulverização de lactose FlowLac® 100 e Pharmatose® DCL 11 foram encontrados para exibir fluidez, compressibilidade e comportamento de compactação semelhantes [58]. A recristalização do conteúdo amorfo nos comprimidos e a formação de pontes foram considerados os motivos para o aumento da força do comprimido. Por outro lado, a pré-exposição do pó à umidade antes da compressão reduziu a compactabilidade de ambos os graus, que foi atribuída à conversão do conteúdo amorfo em cristalino antes da compressão [57]. Finalmente, embora não possa ser generalizado, as qualidades regulares de diferentes fabricantes parecem ter qualidades semelhantes. Por exemplo, os graus regulares de secagem por pulverização de lactose FlowLac® 100 e Pharmatose® DCL 11 foram encontrados para exibir fluidez, compressibilidade e comportamento de compactação semelhantes [58]. A recristalização do conteúdo amorfo nos comprimidos e a formação de pontes foram considerados os motivos para o aumento da força do comprimido. Por outro lado, a pré-exposição do pó à umidade antes da compressão reduziu a compactabilidade de ambos os graus, que foi atribuída à conversão do conteúdo amorfo em cristalino antes da compressão [57]. Finalmente, embora não possa ser generalizado, as qualidades regulares de diferentes fabricantes parecem ter qualidades semelhantes. Por exemplo, os graus regulares de secagem por pulverização de lactose FlowLac® 100 e Pharmatose® DCL 11 foram encontrados para exibir fluidez, compressibilidade e comportamento de compactação semelhantes [58]. que foi atribuída à conversão de conteúdo amorfo em cristalino antes da compressão [57]. Finalmente, embora não possa ser generalizado, as qualidades regulares de diferentes fabricantes parecem ter qualidades semelhantes. Por exemplo, os graus regulares de secagem por pulverização de lactose FlowLac® 100 e Pharmatose® DCL 11 foram encontrados para exibir fluidez, compressibilidade e comportamento de compactação semelhantes [58]. que foi atribuída à conversão de conteúdo amorfo em cristalino antes da compressão [57]. Finalmente, embora não possa ser generalizado, as qualidades regulares de diferentes fabricantes parecem ter qualidades semelhantes. Por exemplo, os graus regulares de secagem por pulverização de lactose FlowLac® 100 e Pharmatose® DCL 11 foram encontrados para exibir fluidez, compressibilidade e comportamento de compactação semelhantes [58].

celulose microcristalina (MCC) é outro excipiente seco por pulverização amplamente utilizado. Embora possa ser sintetizado por diferentes processos, a hidrólise de ácido mineral é o método de escolha para produzir α-celulose pura. Primeiro, a celulose é parcialmente despolimerizada e em uma etapa seguinte é neutralizada e seca por pulverização [59,60]. O produto final é um pó branco, insípido e inodoro. Diferentes graus de várias distribuições de tamanho de partícula e conteúdo de umidade estão disponíveis, os quais podem ser produzidos controlando a aglomeração por meio da manipulação das condições de secagem por pulverização.
Além disso, polpas de celulose específicas possibilitaram a fabricação de graus de MCC que exibem alta densidade aparente [61]. Alguns dos produtos disponíveis comercialmente são Avicel® ,Vivapur® e Emcocel® . Para obter informações adicionais sobre a preparação de vários graus de MCC e suas propriedades e aplicações, o leitor pode consultar um capítulo de livro recente de Chaerunisaa et al. [62] e uma extensa revisão por Thoorens et al. [61].
5,3. Sais de cálcio secos por pulverização
Três diferentes sais de cálcio foram desenvolvidos como materiais granulares por secagem por pulverização para melhorar suas propriedades de compactação e fluxo. O primeiro é o lactato de cálcio pentahidratado (Puracal® DC), um material cristalino quebradiço que exibe baixa sensibilidade à velocidade de compactação. No entanto, possui baixa tendência à fragmentação, o que o torna um enchimento sensível ao lubrificante [63]. A desintegração e a dissolução de formulações de comprimidos de protótipo usando lactato de cálcio penta-hidratado sozinho ou com MCC foram rápidas e completas [63]. O próximo excipiente de sal de cálcio é fosfato dicálcico anidro seco por pulverização ( Fujicalin®) Suas propriedades foram investigadas exaustivamente e comparadas com o fosfato dicálcico anidro regular correspondente; possui menor tamanho de partícula com maior área superficial específica, porosidade e compactabilidade, mas fluidez semelhante [64,65]. Devido à sua alta fragilidade, Fujicalin® exibiu estabilidade contra excesso de lubrificação com estearato de magnésio, o que foi demonstrado para diferentes misturadores e tempos de mistura [66]. O terceiro excipiente à base de sal de cálcio é o fosfato tricálcico seco por pulverização ( Tri-Cafos® 500. Tem uma estrutura esponjosa e, portanto, uma grande área de superfície específica. Ao contrário dos outros sais de cálcio diretamente compressíveis, consolida principalmente por deformação plástica Quando usado como um co-diluente, resulta em aumento da porosidade e desintegração mais rápida do comprimido [67].
5,4 Açúcares secos em
spray e polióis Os açúcares secos em spray e polióis estão ganhando cada vez mais atenção como enchimentos em comprimidos mastigáveis, chupáveis, efervescentes e de desintegração oral. Os exemplos incluem sacarose (Compressuc® PS), maltose (Advantose® 100), manitol ( Parteck® M , Pearlitol® SDe Mannogem®) e sorbitol (Neosorb® XTAB, Parteck® SI). Entre estes, o manitol possui uma gama de propriedades interessantes que o tornaram um dos enchimentos mais usados para as formas de comprimidos acima mencionadas [68]. Além da doçura, possui um calor de solução negativo liberando uma sensação de resfriamento na boca. Além disso, não é higroscópico, embora seja muito solúvel em água, oferecendo excelente estabilidade e compatibilidade com medicamentos [69]. O manitol seco por pulverização está disponível comercialmente em dois graus: o 100 ou EZ e o 200 ou XL com o primeiro tendo um tamanho médio de partícula menor [70]. Ao contrário da lactose, a secagem por spray não afeta sua cristalinidade, sendo o produto final composto por cristais β (Parteck®) ou uma mistura de cristais de manitol α e β (Pearlitol® e Mannogem®) [71,72]. Recentemente, as propriedades do pó e do comprimido de várias marcas e graus de manitol seco por pulverização foram comparadas com os graus granulados disponíveis comercialmente [70,72]. Exceto por um pequeno aumento no tempo de desintegração observado após armazenamento de uma semana (25 ° C / 75% UR), os comprimidos de graus de manitol seco por pulverização mostraram estabilidade física superior sobre os graus à base de granulação.
O Neosorb® XTAB é uma forma em pó de sorbitol desenvolvida pela Roquette como um enchimento amigo dos dentes para fazer comprimidos sem açúcar [73]. Sorbitol instantâneo (Parteck® SI, Merck) é um grau cristalino de sorbitol de baixa higroscopicidade de fluxo livre e seco por pulverização com compressibilidade melhorada e alta capacidade de adsorção para a preparação de misturas ordenadas devido aos seus cristais filamentosos entrelaçados frouxamente empacotados, orientados aleatoriamente [ 74]. Advantose® 100 é uma forma de pó não higroscópico de fluxo livre diretamente compressível do dissacarídeo maltose. Apesar de sua natureza cristalina e fragmentação durante a consolidação, sua compactabilidade mostrou ser afetada por lubrificantes em uma faixa de forças de compressão [75]. Compressuc® PS é um grau de sacarose spray-dried que está em conformidade com a monografia “sacarose” da USP / NF e Ph. Eur. [76].
5.5. Amido de arroz seco por pulverização
Era-tab® e Primotab ET® são excipientes com base em partículas de amido de arroz aglomerado que eram usados como graus secos por pulverização disponíveis comercialmente. A utilidade do amido de arroz seco por spray para compressão direta foi avaliada em relação a vários enchimentos em termos de propriedades físicas e capacidade de compressão. Era-tab® demonstrou possuir excelente fluidez, compactabilidade, bem como propriedades de desintegração e dissolução. Dentre suas desvantagens, as mais importantes são o potencial de diluição moderado e a sensibilidade do lubrificante [77,78]. No entanto, este último é menor quando comparado a outros produtos de amido, e é considerado suficiente para formulações de comprimidos [79].

Além de estudos sobre excipientes secos por pulverização comercializados, foi relatada a investigação do efeito do processo de secagem por pulverização nas propriedades mecânicas e retrabalho de alguns polímeros conhecidos. Os principais estudos de pesquisa sobre excipientes secos por pulverização experimental ou co-pulverizados estão resumidos na Tabela 2. Succinato de acetato de hipromelose seco por pulverização (HPMCAS) de soluções orgânicas exibiu maior dureza e menor limite de rendimento fora do molde [80], mas maior resistência à tração de compactos do que material não processado, indicando capacidade aprimorada de formar compactos fortes no carregamento [49,80].
Rege et al. [81,82] quitinosanos secos por pulverização que foram submetidos a N-desacetilação e despolimerização. Em comparação com o produto seco em bandeja, as partículas de quitinosana secas por pulverização foram mais isodiamétricas e exibiram melhor fluidez. Além disso, as propriedades de compactação de sua mistura com a tetraciclina, usada como medicamento modelo, foram superiores.
Kolakovic et al. investigou as propriedades físicas e mecânicas de nanofibras de celulose secas por pulverização em comparação com dois graus comerciais de MCC, Avicel® PH101 e Avicel® PH102. Os resultados mostraram que a celulose nanofibrilada seca por pulverização tem uma melhor fluidez do que Avicel® PH101 e sua adição ao Avicel® PH102 melhorou a fluidez das misturas resultantes. Comprimidos com uma droga modelo (paracetamol) foram preparados com sucesso em uma prensa excêntrica. No entanto, em comparação com a celulose microcristalina, a celulose nanofibrilada seca por pulverização era mais frágil, mas menos deformável e compactável [83].
Os resultados dos estudos acima mostram que a secagem por pulverização diminuiu a compressibilidade, mas aumentou a fragilidade dos excipientes à base de carboidratos. Uma vez que o resultado da compactação também depende do estágio inicial do rearranjo das partículas antes da formação do compacto, e uma vez que as partículas secas por pulverização alcançam um empacotamento mais uniforme e um rearranjo mais fácil das partículas, o efeito geral da secagem por pulverização na capacidade de compressão deve ser balanceado considerando os efeitos individuais fluidez e comportamento de compressão.
6. Excipientes Secos Co-Spray de Compressão Direta
6.1. Com base na lactose
6.1.1. Lactose-Celulose (Cellactose®)
Cellactose® 80é composto por 75% de α-Lactose mono-hidratada e 25% de celulose em pó (proporção 3: 1) mistura seca por pulverização conjunta. Seu ângulo de repouso relatado é de 34 °, a densidade aparente de 0,37 g / cm3 e a densidade compactada de 0,49 g / cm3 [84]. Segundo o fabricante [84], é projetado como excipiente para a fabricação de comprimidos por compressão direta devido a sua fluidez superior, reduzida tendência de segregação e compressibilidade. Casalderrey et al. [85] comparou as propriedades de uma proporção de 3: 1 de combinação de α-Lactose mono-hidratada / celulose microcristalina processada por granulação a seco ou extrusão / esferonização com aquelas de pó de Cellactose® de tamanho de partícula semelhante. Cellactose® mostrou melhor esfericidade e fluidez do que a mistura de granulação seca (índice de Carr de 24% em comparação com 37%). Além disso, Cellactose® melhorou as propriedades mecânicas, mas uma desintegração muito mais pobre do que os comprimidos das outras misturas comprimidos à mesma alta pressão de punção. A força e a resistência à água de comprimidos de Cellactose® bem compactados foram atribuídas à distribuição espacial de celulose e lactose em partículas de Cellactose®, ao invés do conteúdo de β-lactose ou características estruturais extra-particulares [85]. Arida e Al-Tabakha [86] relataram compactabilidade superior de Cellactose® sobre a mistura física de contrapartida.
6.1.2. Lactose – MCC (MicroceLac® 100)
MicroceLac® 100é uma mistura seca por pulverização conjunta de 75% de α-Lactose mono-hidratada e 25% de celulose microcristalina [87]. De acordo com o folheto do produto (graus de lactose coprocessada da MEGGLE para compressão direta: MicroceLac® 100), possui um índice de Carr de 21%, ângulo de repouso igual a 34 ° e densidade aparente de 0,46 g / cm3 e é reivindicado ter boas propriedades de fluidez e compactação, tornando-o adequado para compressão direta. Em comparação com sua mistura física de contrapartida, MicroceLac® 100 apresentou melhor fluidez e resistência mecânica do comprimido [88,89], desintegração e dissolução mais rápida do medicamento (f2 = 16,61) [89]. No entanto, era mais suscetível à cristalização induzida por água devido à instabilidade termodinâmica e à cristalização do conteúdo amorfo em uma forma cristalina estável [88].
6.1.3. Lactose-Amido (StarLac®)
StarLac®é um material seco por pulverização conjunta composto por 85% de α-lactose mono-hidratada e 15% de amido de milho branco fabricado pela Meggle Pharma. Segundo o fabricante, seu índice de Carr é de 19,4% e o ângulo de repouso é de 29 ° [91]. O índice de Carr mais baixo em comparação com Cellactose® e MicroceLac® 100 pode ser atribuído à maior esfericidade e superfície mais lisa das partículas (Figura 5). A pressão de escoamento Heckel relatada é menor para StarLac® do que para FlowLac®, indicando maior plasticidade [90,92]. Hauschild e Picker investigaram as propriedades de compressão de StarLac® e compararam-no com FlowLac® (lactose spray-dried) e uma mistura física correspondente de FlowLac® e amido de milho. Eles concluíram que StarLac® tem boa compactabilidade e propriedades de compressão semelhantes ao FlowLac®. Além disso,
6.1.4. Lactose-MCC-Starch (CombiLac®)
CombiLac®é composto por 70% de α-lactose mono-hidratada, 20% de celulose microcristalina e 10% de amido de milho branco nativo [94]. Mužíková et al. [95] estudaram as propriedades dessa mistura ternária seca por pulverização. Eles compararam a fluidez, compactabilidade e propriedades do comprimido do CombiLac® com a mistura física correspondente. Eles descobriram que o CombiLac® tinha uma razão de Hausner mais baixa, indicando melhor empacotamento e fluidez, e melhor capacidade de compressão do que a mistura física. Além disso, a compactação do CombiLac® foi mais sensível à presença de lubrificantes na formulação, o que é explicado pela menor propensão à fragmentação do excipiente principal frágil (lactose) quando co-spray dry com os co-excipientes plásticos (amido e MCC ) em comparação com a mistura física correspondente. Bowles et al. [96] caracterizou o comportamento de compressão para uma variedade de excipientes coprocessados. Os resultados revelaram que o CombiLac® tinha índice de Carr mais baixo, melhor ejetabilidade, desintegração compacta ligeiramente mais rápida (<60 s), mas perfis de compressibilidade, compactabilidade e capacidade de compressão semelhantes em comparação com o MicroceLac® 100.
6,2 Com base em MCC
6.2.1. MCC – Manitol (Avicel® HFE)
Celulose microcristalina-Manitol ( Avicel® HFE) é um material seco por pulverização conjunta composto de 90% de celulose microcristalina e 10% de manitol [98]. Avicel® HFE-102 é relatado como tendo um tamanho de partícula nominal de 100 µm, ângulo de repouso de 30,67 °, densidade aparente em torno de 0,41 g / cm3 e índice de Carr de 19,19% [98,99]. Ele mostrou comportamento de compressão semelhante e desintegração ligeiramente mais rápida de compactos em comparação com Avicel® PH-102[90,96]. Além disso, os comprimidos comprimidos a uma pressão de 78 MPa eram fortes com resistência à tração entre 5 e 6 MPa, friabilidade de 0,01% e tempo de desintegração 4,03 min [99]. Esta combinação de manitol / celulose microcristalina melhora a palatabilidade e diminui o tempo de desintegração devido à boa solubilidade em água, propriedades de umedecimento e calor negativo da solução de manitol [100]. Portanto, este material coprocessado é adequado para compressão direta de comprimidos mastigáveis.
6.2.2. MCC – Goma de Guar (Avicel® CE-15)
Goma de celulose-guar microcristalina (Avicel® CE-15) é um material seco por pulverização conjunta composto de 85% de celulose microcristalina e 15% de goma de guar [98,99]. Possui índice de Carr 19,46%, indicando fluidez intermediária [99]. Avicel® CE-15 é relatado como tendo um D90 de 221,06 µm, uma área de superfície específica de 0,5 m2 / ge um teor de umidade de 4,66% [99]. Também foi relatado que os comprimidos comprimidos a 130 MPa tinham friabilidade de 0,58%, tempo de desintegração 7,27 min e resistência à tração em torno de 2 MPa. Portanto, é adequado para operações de compressão direta, especialmente para comprimidos mastigáveis devido à goma de guar, que fornece uma experiência sensorial adequada ao reduzir a textura do MCC.
6.2.3. MCC – Fosfato dicálcico (Avicel® DG)
Avicel® DG é um material seco por pulverização conjunta composto de 75% de celulose microcristalina e 25% de fosfato de cálcio dibásico anidro. É proposto pelo fabricante para a formação de comprimidos de materiais difíceis de comprimir e para granulação a seco [98]. A combinação de plástico e material quebradiço diminui a ligação durante a compactação com rolo, facilitando a quebra em grânulos. Subseqüentemente, durante a formação de comprimidos, tanto a grande quantidade de pequenas partículas do excipiente inorgânico quanto as superfícies das partículas de celulose microcristalina de deformação plástica fornecem área de superfície suficiente para a ligação e a formação compacta [99]. Avicel® DG foi investigado para a formação de comprimidos de DC, e seus comprimidos mostraram desintegração rápida, alta resistência à tração e baixa friabilidade. No entanto, tem fluidez abaixo do ideal com índice de Carr relativamente alto (24,98%) [99].
6.2.4. Celulose microcristalina silicificada
Graus de celulose microcristalina silicificada (MCC) Prosolv® SMCC e Avicel® SMCC são materiais secos por pulverização conjunta compostos de 98% de celulose microcristalina e 2% de dióxido de silício coloidal (CSD) [1,98,101]. Cinco graus de Prosolv® SMCC (50, 50 LD, 90, HD 90 e 90 LM) e três graus de Avicel® SMCC (50, 90 e HD 90) estão disponíveis comercialmente que diferem em tamanho de partícula e densidade aparente. MCC silicificado mostrou melhor fluidez [102] e pegajosidade reduzida [103] em comparação com graus não silicificados. Além disso, foi relatado que os compactos de Prosolv® SMCC 90 e Prosolv® SMCC 90 HD tiveram tempo de desintegração abaixo de 1 min a forças de compressão de 3, 3,5 e 4 KN [104]. O comportamento de compactação do Prosolv® SMCC 90 foi estudado e comparado ao MCC [105]. Ambos os excipientes apresentaram comportamento de densificação semelhante para pressões de compressão de até 400 MPa. Além disso, verificou-se que o relaxamento pós-compactação dos comprimidos correspondentes também era semelhante. No entanto, a presença de lubrificante (estearato de magnésio) afetou o relaxamento dos comprimidos SMCC 90, o que foi atribuído a um pequeno efeito negativo do CSD na força de ligação interpartículas do MCC não lubrificado. A resistência mecânica dos comprimidos dos dois excipientes foi semelhante em pressões de compactação de até 400 MPa. A mistura com o lubrificante diminuiu a força para ambos os tipos de comprimidos e o efeito foi mais pronunciado no caso do MCC [105]. Kachrimanis et al. [106] confirmaram que há um ligeiro aumento na força do comprimido, mas um aumento acentuado no tempo de desintegração do Prosolv® em comparação com os comprimidos Avicel® para frações sólidas entre 0,7 e 0,9, que é semelhante à faixa de comprimidos farmacêuticos. Eles também sugeriram que o SiO2 atua como uma barreira ou dreno de umidade para UR de até 52%, mas com UR de 72% os espaços interpartículas tornam-se saturados com umidade, não permitindo a penetração de água no MCC, que não pode atuar como desintegrante, resultando em tempos de desintegração mais elevados .
Em 2010, o JRS PHARMA introduziu o Prosolv® EASYtab como um excipiente que cumpre vários recursos desejados para fins de compressão direta [107]. Pode ser simplesmente misturado com grânulos ou graus DC de ingredientes ativos para formar uma mistura RTC [108], mas desintegrante extra deve ser adicionado para produtos contendo alto teor de dispersões sólidas a fim de encurtar o tempo de desintegração [109]. Aljaberi et al. [110] comparou o desempenho de compactação e dissolução de Prosolv® EASYtab com misturas físicas correspondentes de MCC ou SMCC com excipientes complementares (dióxido de silício coloidal, glicolato de amido sódico e estearil fumarato de sódio). Prosolv® EASYtab exibiu compactabilidade, dissolução e estabilidade comparáveis com as misturas físicas MCC ou Prosolv® SMCC correspondentes.
6.3. À base de amido
StarCap1500®
StarCap1500® é um material seco por pulverização conjunta composto de 90% de amido de milho e 10% de amido pré-gelatinizado [1]. Mužíková e Eimerová [111] investigaram as energias de compactação, resistência mecânica e tempo de desintegração de compactos StarCap1500®. Eles descobriram que tinham maior resistência à tração do que Starch1500® do mesmo tamanho comprimido nas mesmas condições. No entanto, a resistência compacta do StarCap 1500® foi significativamente reduzida quando misturado com 0,4% de estearato de magnésio, o que deve ser atribuído à tendência de baixa fragmentação, uma vez que o amido é elastoplástico. Além disso, os pesquisadores descobriram que os comprimidos StarCap 1500® tinham um tempo de desintegração significativamente menor em comparação com o Starch®1500, que foi atribuído a uma rede capilar mais eficiente.
6,4 À base de açúcar
6.4.1. Glicose-Dextratos (Emdex®)
Glicose monohidratada - Dextrates, NF (Emdex®) é fabricado por JRS PHARMA. De acordo com o fabricante [112], este material seco por pulverização conjunta compreende 95% de monohidrato de glicose e 5% de oligossacarídeos derivados de amido (Dextratos, NF). Tem um tamanho médio de partícula de 200 µm e oferece vários benefícios como agente de enchimento / ligante solúvel em água em formulações de compressão direta. Possui excelentes propriedades de empacotamento e fluxo com razão de Hausner de 1,07 e ângulo de repouso de 30 °. Além disso, a compressão do Emdex® com forças entre 3 kN e 15 kN produziu comprimidos com resistência à tração entre 0,3 MPa e 2,5 MPa. Essas características, além de um sabor adocicado agradável, o tornam adequado para compressão direta de formulações de comprimidos mastigáveis, efervescentes e ingeríveis processados em forças de compressão superiores a cerca de 10 kN [112].
6.4.2. Frutose-Amido (Advantose® FS95)
Frutose-amido seco por co-pulverização (Advantose® FS95) é fabricado pela SPI Pharma. Apesar da baixa compressibilidade da frutose, quando ela é co-pulverizada com uma pequena quantidade de amido (5%), o produto da combinação torna-se diretamente compressível [113]. Além disso, Advantose® FS95 possui menor higroscopicidade e distribuição de tamanho de partícula que garante boas propriedades de fluxo com um ângulo de repouso de 12 °. Além do excelente perfil de compressibilidade, apresenta friabilidade reduzida. Devido à sua doçura, é recomendado para uso em comprimidos multivitamínicos mastigáveis para crianças [113].
6.4.3. Sacarose – Maltodextrina – Açúcar Invertido
Compressuc® MS é um produto seco por pulverização conjunta composto de sacarose, maltodextrina (2,3% ± 0,5%) e açúcar invertido (1,7% máx.) Com uma estrutura de partícula porosa. Atende ao USP-NF na monografia “Açúcar Compressível”. Tem um diâmetro médio entre 150 e 300 µm, densidade aparente entre 0,53 e 0,61 g / cm3 e densidade compactada entre 0,61 e 0,71 g / cm3. Como é o caso com o grau de sacarose spray-dried (Compressuc® PS), Compressuc® MS é particularmente adequado para a produção de comprimidos mastigáveis e efervescentes [76].
6,5. O
CS90 e o MS90 de base inorgânica são aglutinantes de enchimento secos por pulverização comercializados pela SPI Pharma. O CS90 é composto por 90% de carbonato de cálcio e 10% de amido com um tamanho médio de partícula típico de 150–175 µm e densidade compactada de 0,85 g / cm3. MS90 compreende 95% de hidróxido de magnésio e 5% de amido com distribuição de tamanho de partícula e densidade semelhantes ao CS 90. Ambos os excipientes são recomendados para a fabricação de comprimidos antiácidos para mastigar e suplementos minerais. Devido à semelhança em suas propriedades físicas, eles podem ser facilmente misturados e combinados para preparar comprimidos antiácido [114,115].
6,6. Produtos de investigação
Wang et al. [116] investigaram as propriedades de compressão de α-lactose mono-hidratada, HPMC e crospovidona. Três graus de tamanho de partícula de lactose (90M, 200M e 450M) foram comparados. Eles descobriram que a secagem por pulverização conjunta usando graus 90M e 200M produziu formulações ideais para a formação de comprimidos. No geral, as resistências à tração dos excipientes secos por pulverização conjunta eram maiores do que as das misturas físicas correspondentes de ambas as composições. A melhoria da compactação foi atribuída à presença de HPMC e à formação de cerca de 30% de lactose amorfa durante a secagem por pulverização conjunta.
Produtos secos por pulverização conjunta de celulose microcristalina com amido de arroz para fins de compressão direta foram relatados por Limwong et al. [117]. Os pesquisadores prepararam as misturas secas por pulverização conjunta com composições de amido de arroz de 90%, 80%, 70%, 60% e 50%. A composição com 70% de amido de arroz foi considerada a mais adequada para compressão direta. O pó seco de pulverização conjunta desta composição tinha um ângulo de repouso de 37,2 ° e índice de Carr de 19,2%. A fluidez era melhor do que vários outros diluentes diretamente compressíveis disponíveis no mercado. Além disso, foram avaliadas as propriedades de comprimidos de 500 mg (Ø 12,7 mm) da mistura seca por pulverização conjunta com 70% de amido de arroz comprimido com carga de 8,8 kN. Os comprimidos produzidos tinham uma resistência média de 188,7 N (DP = 8,6), friabilidade 0,6% e tempo de desintegração 2,56 min (DP = 0,22).
As misturas de celulose microcristalina-carbonato de cálcio secadas em co-pulverização foram patenteadas por Mehra et al. em 1987 [118]. Diferentes proporções dos dois componentes foram sugeridas como combinações possíveis. Foi proposta uma proporção de celulose microcristalina para carbonato de cálcio de 60 a 40. A densidade aparente deste produto estava na faixa de 0,35–0,45 g / cm3, e o pH da pasta aquosa na faixa de 9,5–10. Além disso, o perfil de fluidez e compressibilidade do produto era melhor do que o do MCC e exibia baixa sensibilidade a lubrificantes.
Li et al. investigou as propriedades do comprimido de hidroxipropilmetilcelulose (HPMC) com cada um de manitol, amido e hidrogenofosfato de cálcio di-hidratado (DCPD) [119]. Eles empregaram um projeto de centro composto para otimização, empregando HPMC (3,5–10,5%) e conteúdo sólido na alimentação (19–44%) como variáveis independentes. Eles encontraram excipiente coprocessado de DC ideal em composições de HPMC de 7,3%, 7,7% e 7,0%, e conteúdos sólidos na alimentação líquida de 44%, 40% e 32% para manitol, amido e DCPD, respectivamente.
Outro trabalho de Fan et al. [120] tentaram melhorar a compactabilidade dos sais biliares colato de sódio (SC) e ácido desoxicólico (DOA) que são usados em formulações como intensificadores de absorção. Eles co-pulverizam SC ou DOA com HPMC adicionado em níveis de 0%, 2,5%, 5% e 10% p / p. Os pós obtidos foram comprimidos em comprimidos (Ø 6 mm) com forças entre 50 e 450 kg, e os produtos secos por pulverização conjunta foram comparados com as matérias-primas e misturas físicas a 10% (p / p) HPMC e 90% (p / w) composição SC ou DOA. Os comprimidos produzidos tinham resistência à tração entre cerca de 0,5 MPa e 6 MPa. Os pós secos de pulverização conjunta de SC e DOC com 10% de HPMC demonstraram os melhores perfis de compactabilidade. A capacidade de compressão melhorada dos pós secos por pulverização foi atribuída ao tamanho de partícula fina e ao estado amorfo dos sais biliares após a secagem por pulverização. Em conclusão,
Vanhoorne et al. [46] co-pulverização de manitol seco com PVP em percentagens de 0%, 10% e 20%. A secagem em co-spray de manitol em formulações com 0% e 10% de PVP produziu β e α manitol, respectivamente. No entanto, o manitol de secagem por pulverização em formulações com 20% de PVP produziu principalmente δ manitol. As propriedades de compactação dos pós secos por pulverização conjunta foram comparadas às misturas físicas. Manitol seco em co-pulverização com 20% de PVP deu a maior resistência à tração em todas as pressões aplicadas.
Saleh et al. [121] bicarbonato de sódio seco por spray usando PVP e óleo de silicone como aditivos auxiliares. Esses aditivos melhoraram significativamente a compressibilidade do bicarbonato de sódio. As combinações de co-atomização preparadas mostraram excelente compressibilidade e o bicarbonato de sódio não foi transformado em carbonato de sódio. Portanto, as características de compressão superiores do bicarbonato de sódio seco por pulverização conjunta tornam-no um futuro candidato na fabricação de comprimidos efervescentes por compressão direta como fonte de dióxido de carbono
Embora a secagem conjunta por pulverização seja normalmente abordada como uma estratégia para melhorar as propriedades dos comprimidos, alguns estudos não relataram nenhuma melhoria ou resultados contrários. A maioria deles relata um impacto negativo na compactabilidade dos excipientes quando os surfactantes estão envolvidos no processo de co-pulverização.
Por exemplo, Roberts et al. [122] prepararam aglomerados esféricos secos por pulverização de succinato de acetato de hipromelose (HPMCAS) sozinho ou na presença de 1% ou 3% de lauril sulfato de sódio (SLS). Eles relataram um impacto prejudicial da secagem conjunta com SLS na capacidade de compressão do HPMCAS em comparação com o material não processado.
Bergren et al. [123] investigaram o comportamento de compressão de mono-hidrato de α-lactose seca por pulverização conjunta com polivinilpirrolidona (PVP) e polissorbato 80. A concentração de PVP na mistura ternária foi de 25% p / pe a do polissorbato 80 0,1% p / p. As pressões de rendimento de Heckel estimadas variaram entre 94 MPa e 127 MPa para todos os pós secos por pulverização em comparação com 87 MPa para pó de lactose seca por pulverização (lactose amorfa). A presença de polissorbato 80 nos pós secos por pulverização conjunta diminuiu a resistência à tração ao longo da faixa de pressão de compressão aplicada (1–6 MPa). A compactabilidade dos comprimidos de lactose seca por pulverização com PVP foi semelhante à da lactose seca por pulverização sozinha. Observação semelhante sobre o efeito do polissorbato 80, como co-excipiente, na compactabilidade de partículas de lactose amorfa preparadas por secagem por pulverização foi encontrada por Fichtner et al. [124]. Eles relataram uma correlação positiva entre a energia superficial dispersiva de pós secos por pulverização e a resistência à tração de seus compactos preparados em porosidades constantes.
A secagem conjunta de lignina com lauril sulfato de sódio (SLS) para melhorar o comportamento de compactação da lignina foi investigada por Solomon et al. [125]. Os pesquisadores prepararam pós secos de pulverização conjunta de lignina que incluíam SLS em níveis de 0%, 5%, 10% e 15%. Embora a pressão de rendimento de Heckel e a recuperação elástica tenham diminuído com o aumento da porcentagem de SLS, foi observada uma diminuição da resistência à tração com o aumento do teor de SLS nas composições, atribuída à adsorção de surfactante na superfície da gota, reduzindo assim a ligação interpartículas e resultando em compactação pobre e nivelamento.
7. Excipientes Secos em Co-spray Multifuncional
7.1. Compressão direta e liberação sustentada
7.1.1. Kollidon® SR
Kollidon® SR é um pó seco por pulverização conjunta composto por 80% de acetato de polivinila (MW ~ 450.000), 19% de PVP (K 30), 0,8% de SLS e 0,6% p / p de sílica. É composto por partículas arredondadas com diâmetro médio entre 80 e 100 µm e boa fluidez (ângulo de repouso <30 °) [126]. A temperatura de transição vítrea é baixa (em torno de 40–45 ° C) e, portanto, deforma-se principalmente plasticamente [127,128]. Vários estudos demonstraram sua adequação como formadora de matriz para sustentar a liberação do fármaco por compressão direta [128,129,130,131,132], e a liberação é independente da força de compressão [131,133]. Kollidon® SR e suas misturas com monohidrato de teofilina exibiram maior compactabilidade do que MCC e misturas correspondentes [134].
7.1.2. Produtos em investigação O
excipiente co-processado com alginato de sódio e lactose foi produzido por secagem por pulverização de uma solução aquosa de α-lactose monohidratada e alginato de sódio (SA) com conteúdo de SA de até 30%. As partículas de compósito secas por pulverização tinham excelentes propriedades micrométricas como enchimento para compactação direta e boa compactabilidade. Os comprimidos-matriz preparados a partir das partículas compostas mostraram liberação mais lenta do fármaco do que a mistura física de lactose e partículas SA na mesma razão lactose / SA. A liberação foi mais retardada em ácido (pH 1,2) do que em solução neutra (pH 6,8) devido ao inchaço dependente do pH de SA [8,135].
7.2. Compressão direta e desintegração oral
7.2.1. F-MELT ®
F-MELT é um produto seco por pulverização conjunta com base nos carboidratos xilitol e manitol, desintegrante (crospovidona e MCC) e componente inorgânico. Está disponível em dois graus, denominados C e M. O primeiro grau contém aluminometasilicato de magnésio ( Neusilin® ) como o componente inorgânico, e o último contém hidrogenofosfato de cálcio anidro ( Fujicalin®) Tem uma boa sensação na boca e é projetado para comprimidos de desintegração oral (ODTs) e comprimidos macios para mastigar. Ele fornece alta estabilidade do medicamento devido à não higroscopicidade e pH neutro, alta fluidez devido às densas partículas isodiamétricas, excelente dureza do comprimido, baixa friabilidade e alta carga de medicamento. Não causa cobertura ou aderência durante a compressão [136,137].
7.2.2. PEARLITOL® Flash
PEARLITOL® Flash é uma mistura seca de pulverização conjunta de manitol (80–85%) e amido de milho (15–20%). É composto por partículas isodiamétricas com diâmetro médio de 200 µm e teor de umidade de cerca de 1,8%. PEARLITOL® Flash desintegra-se rapidamente, proporcionando uma textura suave, tornando-o adequado para formulações ODT Farmacêuticas e / ou Nutracêuticas [138].